Egészségügyi keverőtartályok és keverők élelmiszer-feldolgozáshoz: Speciális útmutató
A szószsoron lévő 2000 literes, köpennyel ellátott tartály általában ugyanazon a két helyen hibásodik meg: egy megperzselt termék gyűrűje a köpeny falán, és egy árnyék a terelőlemez mögött, amelyet a CIP permetezőgolyó soha nem ér el. Egyik probléma sem oldható meg egy nagyobb motor felszerelésével.
A rövid válasz: az élelmiszer-feldolgozásban a higiéniai keverőtartályt és keverőjét egy rendszerként kell megadni négy megkötés – a termék reológiája, a hőátadási kötelezettség, a tisztíthatóság és a tömítés integritása – ellenében. A motor teljesítménye, kezelőszervei és rajzai mind ebből a négyből következnek. Ez az útmutató bemutatja, hogy az egyes megszorítások hogyan válnak konkrét specifikációvá, mi tartozik a beszerzési rendeléshez, és mely átvételi tesztek észlelik a problémákat, mielőtt a tartály talpra állna.
Négy megkötés határozza meg a specifikációt
A legtöbb megkeresés a hangerőről és a motorteljesítményről indul, és visszafelé halad. Így a növények 22 kW-os hajtást kapnak egy tartályon, amelynek valódi problémája a néhány fokkal túl meleg falfólia. Az alábbi táblázat a munkavégzés sorrendjét mutatja be, amikor élelmiszer-kérdés érkezik: minden megszorítás eltávolítja a lehetőségeket a rajz kiadása előtt.
| Korlátozás | Mit kell meghatározni | Tipikus tervezési válasz |
|---|---|---|
| Reológia | Látszólagos viszkozitás a teljes tételben, nem csak a töltéskor; a szilárd anyagok mérete és a törékeny részecskék | A járókerék geometriája, D/T arány, fordulatszám tartomány, motor lekapcsolás |
| Hőátadás | Üzemi teljesítmény kW-ban, rámpa, maximális megengedett falhőmérséklet | Gödrös vagy félcső köpeny, kapart felület, falhőmérséklet szabályozó hurok |
| Tisztíthatóság | Átváltási frekvencia, allergén és mikrobiális kontrollok, CIP áramkör | Ra határok, belső sugarak, teljes leeresztés, permetezőgolyós fedés, nincsenek elhalt lábak |
| A tömítés integritása | A termékkel való érintkezés kockázata, nyomás és hőmérséklet, tisztítási kémia | Egyszeres vagy kettős mechanikus tömítés zárófolyadékkal vagy mágneses meghajtással |
A viszkozitás a leggyakrabban alul meghatározott korlát. Egy gyümölcskészítmény 300 cP-t mutathat megtöltéskor és 9000 cP-t ugyanabban az edényben történő hűtés után; az első számra méretezett járókerék örvénylik az adag elején, és leáll a végén. Kérdezze meg a tétel viszkozitási görbéjét, a szilárdanyag-tartalmat és a legnagyobb részecskét, amelynek épségben túl kell maradnia, és a keverő kiválasztása már nem csak találgatás.
A szaniterek az átadáskor nem látható részletekben rejlenek
A termékkel érintkező felületek általában 316 literes rozsdamentes acélból készülnek. A 304 számos tejipari és italipari feladathoz használható, de gyengébb választás, ha savas termékek vagy klorid tartalmú tisztítószerek vannak jelen. A felületkezelést általában Ra ≤ 0,8 µm-re adják meg a termékkel való érintkezéshez, a termékkel érintkező hegesztési varratokat síkba kell köszörülni és dokumentálni. Az EHEDG és a 3-A vezetés is legalább olyan fontosnak tekinti a geometriát, mint az érdességet: egy polírozott belső sarok, amelyet a tisztítófolyadék nem ér el, rosszabb, mint egy kissé érdesebb felület, amely az áramlási útvonalban ül.
A részletek, amelyek eldöntik, hogy a tartály húsz vagy hatvan perc alatt kitisztul:
- 6 mm-es vagy nagyobb belső sugarak minden termék-érintkezési csomópontnál, négyzet alakú belső sarkok nélkül.
- A termékzónán belül nincsenek menetes rögzítők, átlapolt illesztések vagy rések – csak bilincsek vagy hegesztett csatlakozások.
- A holt lábak legfeljebb két csőátmérőig tartottak, a CIP visszatérőn pedig egy sem.
- Teljesen leeresztő fenék, tányéros vagy kúpos, a legalacsonyabb ponton a kivezetéssel, és nincs lapos gyűrű alakú gyűrű a járókerék alatt.
- A terelőlemezek a héjhoz hegesztettek, nem pedig átcsavarozva, és elindultak a falon, így a folyadék mögéjük mozdul.
Önmagában ezek a tételek egyike sem drága. Ezek együttesen jelentik a különbséget a higiéniai auditon átesett tartály és az olyan tartály között, amelyet minden váltáskor kézi súrolásra van szükség.
A keverőt a termékhez igazítsa, ne a tartály térfogatához
Három viszkozitási sáv fedi le a legtöbb élelmiszeripari feladatot, és mindegyik a maga módján meghibásodik, ha rosszul van megadva. A hegy sebessége általában az a szám, amelyről érdemes vitatkozni, mert ez befolyásolja a keverék minőségét és a nyírásra érzékeny szerkezet károsodását is.
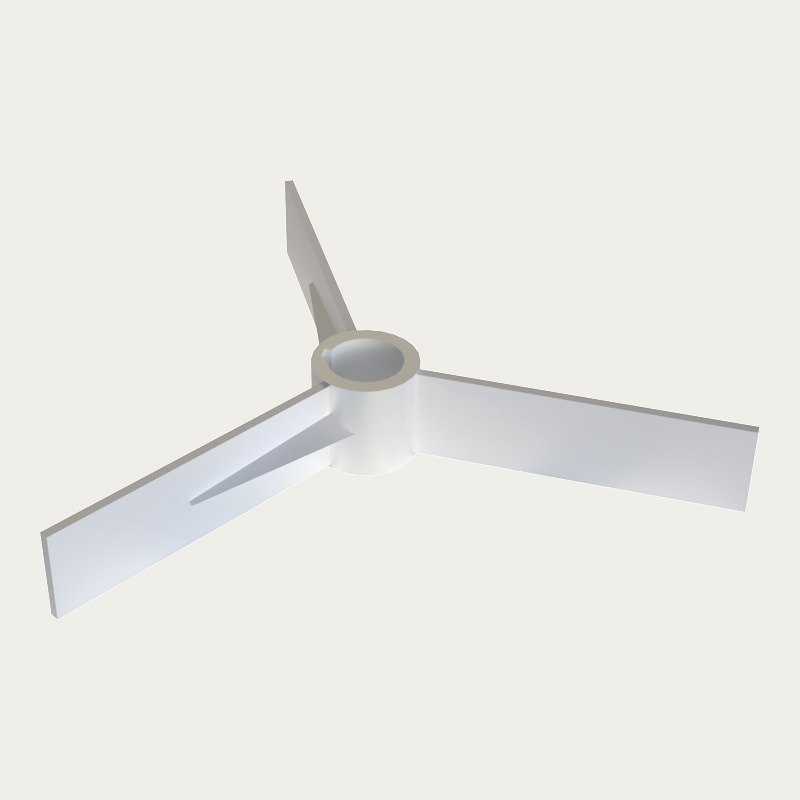
Az alacsony viszkozitású feladatokhoz – tej, sóoldat, gyümölcslé, cukorszirup – axiális áramlásra és teljesítményegységenként nagy szivattyúzott térfogatra van szükség. A háromlapátos légcsavar nagyjából 0,3-0,4 D/T-nél ezt finom nyírással biztosítja, ami számít, ha a termék hőérzékeny fehérjéket hordoz.
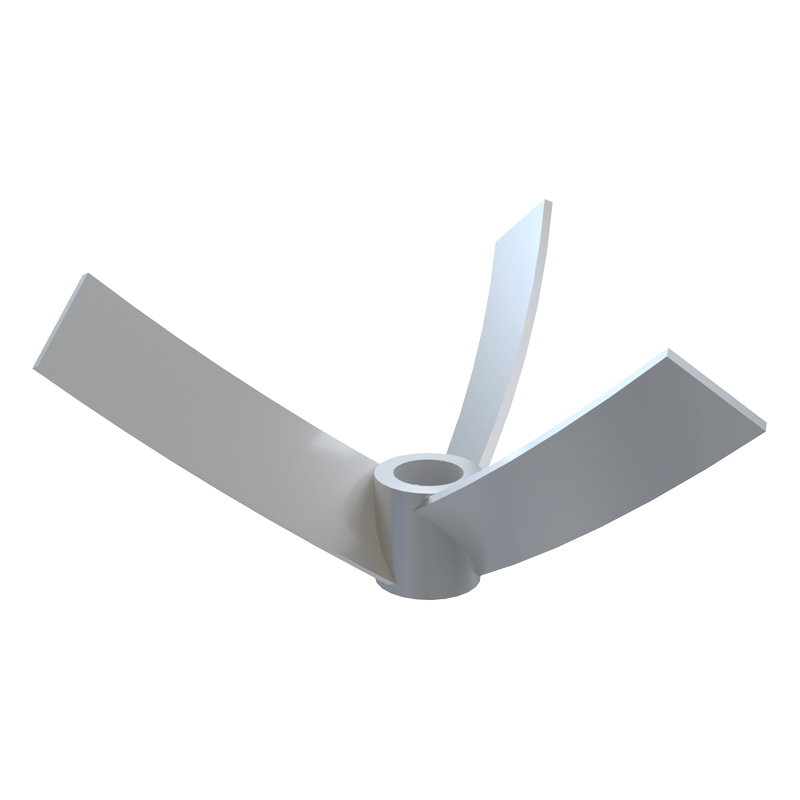 ZPS háromlapátos alacsony viszkozitású keverőgép kúpos fenekű tartályokhoz Kúpos aljú lapát kúpos háromlapátos kialakítással, amely segít megszüntetni az alsó holtfoltokat alacsony viszkozitású keverési feladatoknál, és kombinálható más keverőkkel. Termék megtekintése →
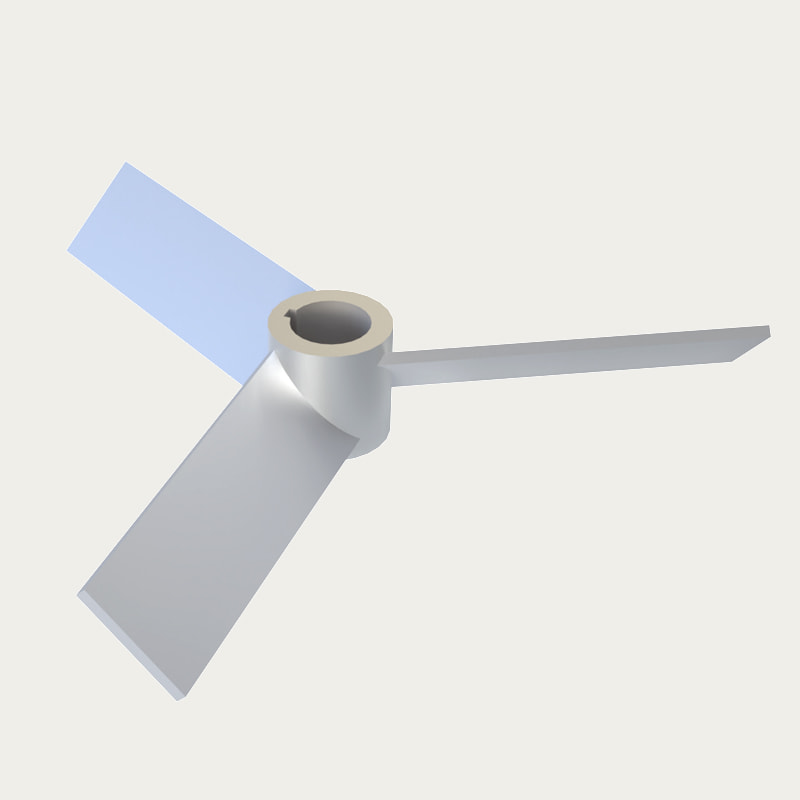
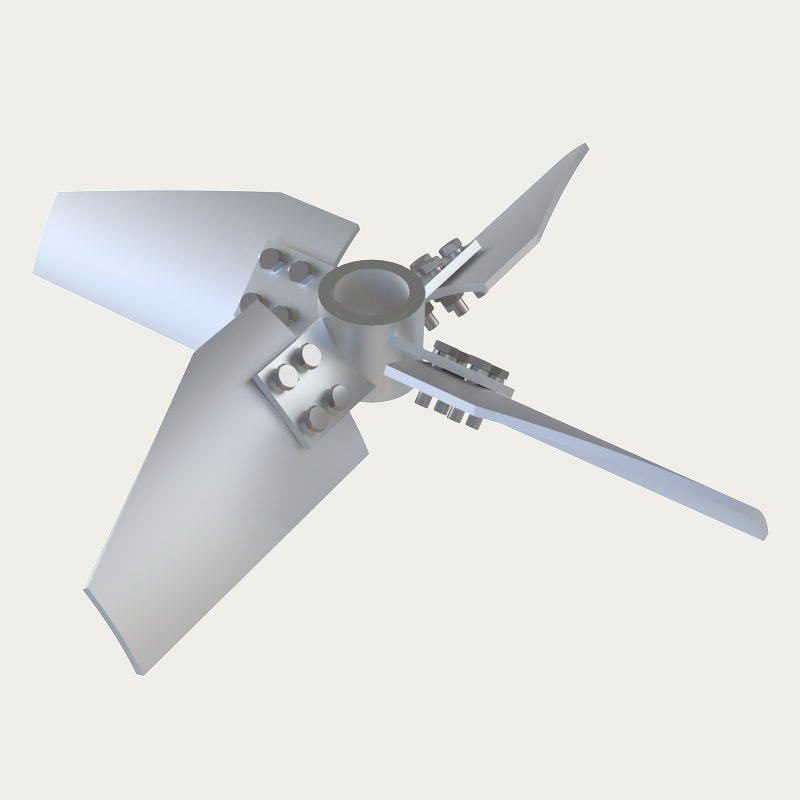
A közepes viszkozitású termékek, mint például a tészták, joghurtos alapok és szószok tömeges mozgást igényelnek a fal közelében. A ferde lapátú nyitott turbina erősebb radiális komponenst ad hozzá, és mozgásban tartja a határréteget, ami pontosan korlátozza a köpeny felületén történő elszennyeződést.
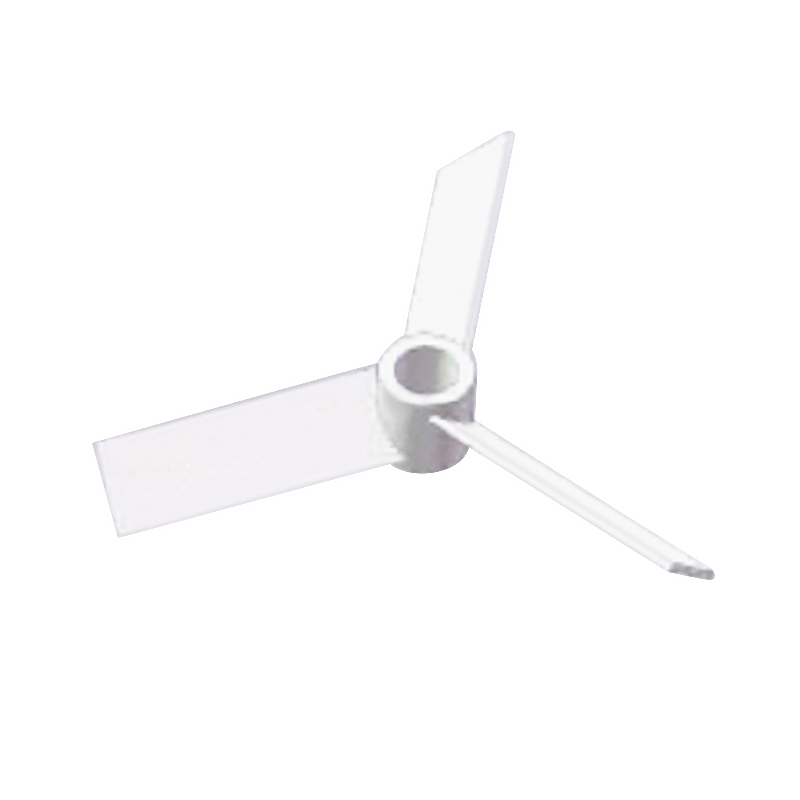 YK háromállású nyitott turbinás keverőgép közepes viszkozitású keveréshez Nyitott háromlapátú turbina közepes viszkozitású feladatokhoz, axiális keringést és radiális mozgást biztosít a falon a keveréshez, diszpergáláshoz, oldáshoz és hőátadáshoz. Termék megtekintése →
A magas viszkozitású termékeket – paradicsompürét, lekvárt, mogyoróvajat – egész tömegként kell mozgatni. Egy falkaparóval ellátott horgony vagy keret folyamatosan megújítja a filmet a hőátadó felületen; enélkül a fal hőmérsékletét csökkenteni kell, és az adagolási idő nagyjából a duplájára nő.
 KSG Frame keverőlapát kaparóval nagy viszkozitású anyagokhoz Alacsony fordulatszámú keretes keverőgép falra szerelhető kaparóval nagy viszkozitású, ragasztóanyagokhoz, kombinálva a keverést hőátadással és az edény falánál történő kötésgátlóval. Termék megtekintése →
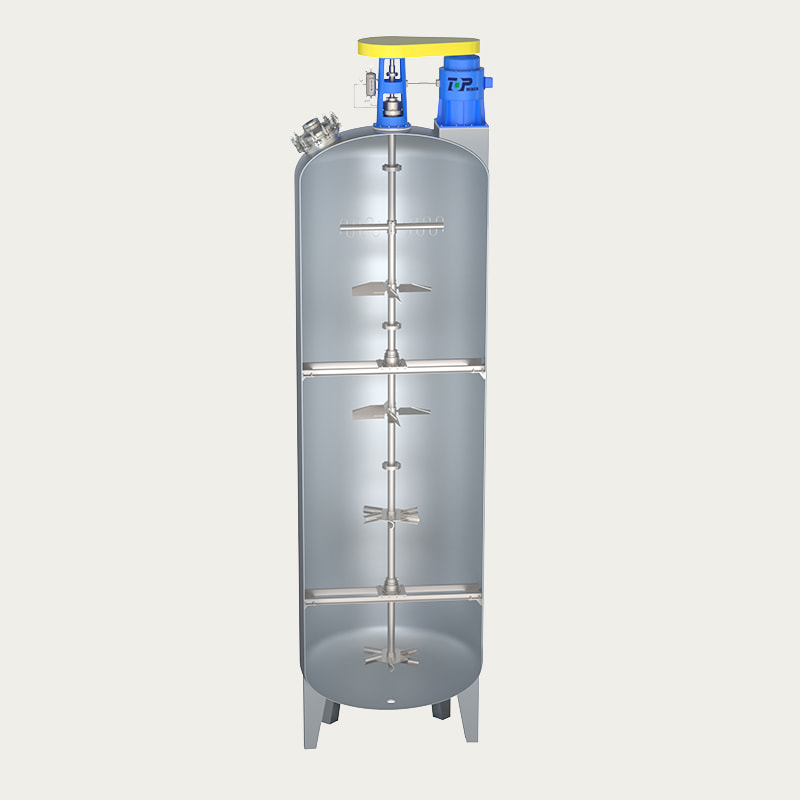
A sávok között inkább ellenőrizni kell a geometriát, mint kitalálni. futunk számítási folyadékdinamika a tényleges tartálymodellről a rajzok kiadása előtt, mert egy 6000 literes edényben a központi fúvókán kívüli fúvókával a holt zóna nem olyan, amit egy hüvelykujjszabály előrevetít. Az áramlási mintát, a terelőlemez helyzetét és az örvénylést alacsony töltés mellett a képernyőn oldják meg, nem a helyszínen.
A konfigurációk összehasonlítása őszintén
A konfigurációk absztrakt módon nem jobbak vagy rosszabbak; kötelességenként jobbak vagy rosszabbak. Az alábbi összehasonlítás inkább a tipikus alkalmazási tartományokat tükrözi, mint a mért teljesítményt, és így alakítjuk ki a kompromisszumot az ügyfelekkel az árajánlat kiadása előtt.
A gyakorlati olvasat: ahol gyakoriak az átállások és alacsony a viszkozitás, a propeller nyer a tisztíthatóság és a költség szempontjából. Ahol a termék vastag, és a hőátadás dominál, ott a lekapart keret nyer, pedig nehezebb tisztítani – majd köré kell tervezni a CIP-kört, dedikált permetezőgolyóval, hosszabb öblítéssel és ideális esetben fedési teszttel az átadáskor.
Hőátvitel, tömítések és tisztítás: ahol a növények veszítenek időt
Falhőmérséklet, nem ömlesztett hőmérséklet
A termékfólia a köpeny falánál mindig melegebb, mint az ömlesztett szondán. Egy keményítő alapú szószban vagy egy tejes desszertben ez a rés az, ahol a perzselés és a fehérje denaturálódása kezdődik. Egy gödrös vagy félcsöves köpeny szabályozott fűtőközeggel, plusz a falfóliát mozgásban tartó keverővel többet tesz a termék minőségéért, mint egy nagyobb hőcserélő.
A tömítés kiválasztása higiéniai döntés
Egyetlen mechanikus tömítés élelmiszer-minőségű öblítéssel lefedi a legtöbb alacsony kockázatú feladatot. Ahol a termék nem látja a légkört, vagy ahol a tömítés a folyadék szintje alatt van, a dupla tömítés zárófolyadékkal vagy mágneses meghajtóval teljesen eltávolítja a szivárgási utat. A zárófolyadékot élelmiszer-minőségű kenőanyagként adja meg véletlen érintkezés regisztrációval, és tüntesse fel az adatlapon, hogy üzembe helyezéskor ne lehessen helyettesíteni.
CIP: sebesség, fedés és lefolyás
A tisztítás nem csak kémiai szilárdság kérdése. A CIP tápvezetékben legalább 1,5 m/s-os tervezési szabály, a fejteret és a felső burkolat alsó részét nedvesítő szóráskép, valamint a teljesen kiürülő lefolyó az alap. Ellenőrizze a lefedettséget riboflavin spray teszttel UV fényben vagy öblítővíz vezetőképességi profillal, ahelyett, hogy átnézné a csatornát.
Mi tartozik a beszerzési rendelésbe
A rendelésnek tartalmaznia kell azokat a tárgyakat, amelyekről utólag nehéz vitatkozni:
- EN 10204 3.1 anyagtanúsítványok a termékérintkező lemezhez.
- Felületi érdesség jelentés minden megadott Ra értékhez, felsorolva a műszert és a mérési pozíciókat.
- Hegesztési térképek és ellenőrzési jegyzőkönyvek, beleértve a talajba süllyesztett, termékkel érintkező hegesztéseket is.
- A tengely kifutása és a dinamikus egyensúly rögzíti a megadott fordulatszám-tartományban.
- A gyártás megkezdése előtt jóváhagyott fúvóka tájolás és csatlakozó rajz.
Az átvételi teszt fontosabb, mint a papírmunka. A gyári átvételi teszt a tervezési töltés szintjén – vízzel, teljes fordulatszámon – örvénylést, vibrációt, tömítésszivárgást és túlzott motoráramot tár fel, miközben a berendezés még a műhelyben van. Adjon hozzá egy CIP lefedettségi tesztet a tényleges tartályon, és a megállapodás szerinti helyeken mért egyenetlenségi jelentést. A sajátunkban étel-ital projektmunka , a legtöbb átadási probléma két dolog egyikére vezethető vissza: a tömítés öblítése a rajztól eltérően csatlakoztatva, vagy a permetezés, amelyet soha nem ellenőriztek.
A gyártási oldal nem elbűvölő, de ez tartja össze a specifikációt. Wuxi üzemünk ISO 9001 tanúsítás és 5S gyakorlat szerint működik, az élelmiszer- és gyógyszeripari részleg pedig ugyanazon dokumentációs szabvány szerint készül, mint a vegyipari részlegek – ami számít, ha az ügyfél minőségbiztosítási csapata öt évvel a telepítés után hegesztési jegyzőkönyveket kér.
Ily módon meghatározva a higiéniai keverőtartály megszűnik edénynek lenni motorral a tetején, és kiszámítható viselkedésű technológiai berendezéssé válik: ugyanaz a keverési idő az 1. és a 400. tételnél, a tisztítási ciklus nem feltételezett, hanem ellenőrzött, és egy plomba, amelyet nem kell figyelni.
Gyakran Ismételt Kérdések
Mitől válik higiénikussá egy keverőtartály, nem csak rozsdamentes acél?
Higiéniai szempontból a konstrukció tisztítható és ellenőrizhető: Ra ≤ 0,8 µm a termékkel való érintkezéskor, 6 mm-es belső sugár, nincs menet vagy rés, teljes leeresztés, valamint köszörült és dokumentált hegesztési varratok. A rozsdamentes acél önmagában mindezt nem éri el.
Melyik keverőgép illik nagy viszkozitású élelmiszerekhez, például pasztákhoz és lekvárokhoz?
Horgony vagy keret falkaparóval, vagy csavaros szalag a nagyon magas viszkozitás érdekében. Ezek megmozgatják a teljes masszát és megújítják a fóliát a kabát falánál, ami megakadályozza a perzselést.
Felső, alsó vagy oldalsó keverő – hogyan válasszak?
A felső bejárat a higiénikus nyitott tartályokhoz illeszkedik, ahol a tömítés felülről ellenőrizhető. Az alsó bemenet tisztább áramlást biztosít a magas edényekben, de a tömítést nehezebben tisztítható helyzetbe helyezi. Az oldalsó bejárat általában nagy tároló- és olajtartályok számára van fenntartva.
Milyen CIP áramlási sebességre kell tervezni egy élelmiszer-keverőtartályt?
Általános szabály a 1,5 m/s vagy több a CIP ellátó fővezetékben, a permetezési mintával, amely nedvesíti a fejteret, és a lefolyóval, amely teljesen kiüríti. A tervezést teszteléssel kell ellenőrizni, nem feltételezni.
Hogyan történik a CIP-lefedettség ellenőrzése az átadás előtt?
Riboflavin spray teszttel UV fényben, vagy az öblítővíz vezetőképességének profilálásával. Mindkettő azt mutatja, hogy a tisztítófolyadék valóban eléri-e a felső fedelet, a terelőlemez-hegesztéseket és a kimenetet.
Milyen dokumentumokat kell mellékelni az élelmiszer-minőségű keverőtartályhoz?
3.1 anyagtanúsítványok, érdesség-jelentés mérési pozíciókkal, hegesztési ellenőrzési jegyzőkönyvek, tengelykifutási és egyensúlyi jegyzőkönyvek, valamint a jóváhagyott fúvóka-tájolási rajz.


- No. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu tartomány, Kína
- [email protected]
- Vezetékes telefon: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Chen úr: +86-18061519769 Xu úr: +86-13706183972
- Lu úr: +86-18915337056
- Termékhivatkozás
- Top-Entry Mixer
- Alsó bemenetes keverő
- Oldalsó bejáratú keverő
- FELIRATKOZÁS
- Iratkozzon fel, hogy elsőként értesüljön a Top Intelligent Technology legfrissebb híreiről
- Feliratkozás